Уралвагонзавод. Как рождалось производство. 1936 -1940 гг
Газета «Машиностроитель» 14 октября 2026
1936 год. На Уралвагонзаводе один за другим вводятся в эксплуатацию промышленные объекты.
6 февраля сдан осепоковочный цех, затем – инструментальный (без термического отделения), 2 июля получен первый газ с газогенераторной станции, 16 июля выдала плавку мартеновская печь № 1, а 10 сентября начало работу фасонно-литейное отделение цеха крупного стального литья.
8 октября 1936 года в 11 часов началась сборка первых большегрузных полувагонов (гондол) на конвейере первого пролета вагоносборочного корпуса. Рано утром 11 октября 1936 года с конвейера сошел первый большегрузный вагон (гондола) за № Т-1-046-901. Этот день вошел в историю как День рождения Уральского вагоностроительного завода.
16 октября 1936 года начата поточная сборка полувагонов, первая нитка конвейера вступила в промышленную эксплуатацию.
20 октября начата работа пружинного отделения кузнечного цеха, в ноябре началась работа кузнечного отделения кузнечного цеха.
24 февраля 1937 года сошел с конвейера полувагон № 683 на литых тележках конструкции и производства УВЗ.
14 апреля 1937 года с конвейера сошел тысячный полувагон.
В ноябре 1937 года начата сборка платформ.
В октябре 1938 года начата постройка крытых вагонов.
Трудностей во время освоения массового производства вагонов было множество.
Первая нитка конвейера была пущена неукомплектованной оборудованием, приспособлениями, трансформаторами, с большим количеством существенных недоделок, тормозивших процессы сварки, сборки и сушки вагонов. В цехе не было установлено постоянное освещение и отопление. Весь четвертый квартал 1936 года преимущественно был заполнен работой по устранению строительных недоделок и по освоению производства гондол на конвейере.
Цех гондол был оснащен, главным образом, советским оборудованием. Все приспособления для сборки и сварки вагонов были изготовлены своими силами на Уралвагонзаводе. К концу 1936 года ритм работы конвейера составил 1 час (по другим данным – полтора часа).
В 1937 году отделение испытывало немалые трудности в связи с непрерывными конструктивными изменениями, затронувшими в целом 25 % деталей полувагонов. К тому же из-за отсутствия нужных марок металла то и дело приходилось вводить материалы-заменители.
Нерешаемой проблемой стал сход с конвейера недоделанных гондол. Руководство цеха непрерывно сталкивалось с дилеммой: остановить конвейер из-за отсутствия той или иной детали, или же снять полувагон без нее – с тем, чтобы установить позднее.
Были и успехи. К апрелю 1937-го ритм сборки сократился до 50 минут, в смену выпускалось до 10 гондол. 14 апреля стало знаменательным днем – с конвейера сошел тысячный полувагон с маркой «УВЗ». Несомненным достижением 1937 года не только цеха гондол, но и всех основных производств Уралвагонзавода, стал почти полный отказ от комплектующих других предприятий: к концу 1937-го большая часть узлов и деталей гондолы производились своими силами.
1938 год по количеству трудностей ничем не уступал предшествующему. Несмотря на двухлетнюю эксплуатацию, цех страдал от серьезных диспропорций. Конвейер мог собирать при трехсменной работе 10 835 вагонов, однако участок ферм обеспечивал изготовление только 6458 комплектов. Из-за многочисленных сбоев в снабжении большое количество полувагонов сходило с конвейера с недоделками. Имели место и нарушения технологической дисциплины: в сборку поступали узлы без клейма ОТК. В течение года конвейер гондол простоял 150 смен – главным образом из-за отсутствия электроэнергии. Учитывая двухсменный режим, это составило почти треть годового рабочего времени.
Важнейшее достижение 1938 года – перепроверка и соответствующее оформление всего технологического процесса сборки и сварки гондол.
Это было бы невозможно без энтузиазма и больших усилий заводских технологов.
Для ускорения ритма конвейера специалистами завода в течение 1939 года вводились средства малой механизации на трудоемких операциях. Так, были проведены работы по механизации зачистки сварочных швов, ранее выполнявшейся вручную. Для завертывания гаек стали применять пневматические дрели. К середине 1940 года была механизирована сверловка на обшивке вагонов: ранее отверстия пробивали вручную. Крепление упорных кронштейнов автосцепки, скоб нижнего пояса ферм и петель крышек люка стало выполняться с помощью пресса. Были установлены электропилы для обрезки досок дверного проема гондолы, испытаны клепальные молотки «Байер».
30 марта 1940 года приказом директора был установлен 35-минутный ритм передвижения гондол на конвейере.
Летом 1940 года, в соответствии с приказом по Наркомату среднего машиностроения, было введено принудительное движение сборки на конвейере (по примеру автотракторных заводов).
Цех платформ
Отделение платформ вагонного цеха было образовано на основании приказа по заводу от 11 июня 1937 года. По годовому плану 1937-го Уралвагонзавод должен был выпустить 2000 платформ. Однако запустить конвейер платформ во втором квартале, как это планировалось, не получилось. Задерживали не только строители, но и проектировщики института «Мосгипромаш». Поэтому разработкой проекта потока платформ пришлось заниматься самим заводчанам, а именно – группе ИТР во главе с начальником сварочного бюро инженером Николаем Трофимовым.
Проект был утвержден заводским техническим советом 19 июля 1937 года. Он предусматривал разбивку потока на шесть производственных участков, охватывающих все работы по изготовлению платформы от обработки двутавров, сборки и сварки мелких узлов до окраски готового вагона. В перечне изготовленной группой Трофимова документации значились чертежи 38 приспособлений, 10 типов рольгангов, перекладывателей и поворачивателей, тележек под стопки и передаточных тележек, установки для рассверливания пятников, сварочных кабин, а также полное описание технологического процесса.
Осуществление проекта заняло несколько месяцев. Все приспособления для сборки платформ были изготовлены собственными силами завода. Металлообрабатывающие станки по большей части поставили отечественные предприятия. Опробование оборудования началось в сентябре, а в строй действующих отделение платформ вступило в четвертом квартале 1937 года.
До конца года с конвейера сошли 114 платформ, еще 36 были собраны в экспериментальном цехе. В заводском отчете за 1937 год указывалось, что производство платформ носило «…весьма начальный характер».
В 1939 году инженер сварочного бюро Андрей Силин создал полуавтоматическое устройство сварки наклонным электродом. Внедрение полуавтоматов позволило в разы увеличить выпуск хребтовых балок вагонов. Один сварщик обслуживал 4-5 установок. Создание полуавтоматической сварки наклонным электродом стало крупнейшим изобретением довоенного Уралвагонзавода.
Цех крытых вагонов
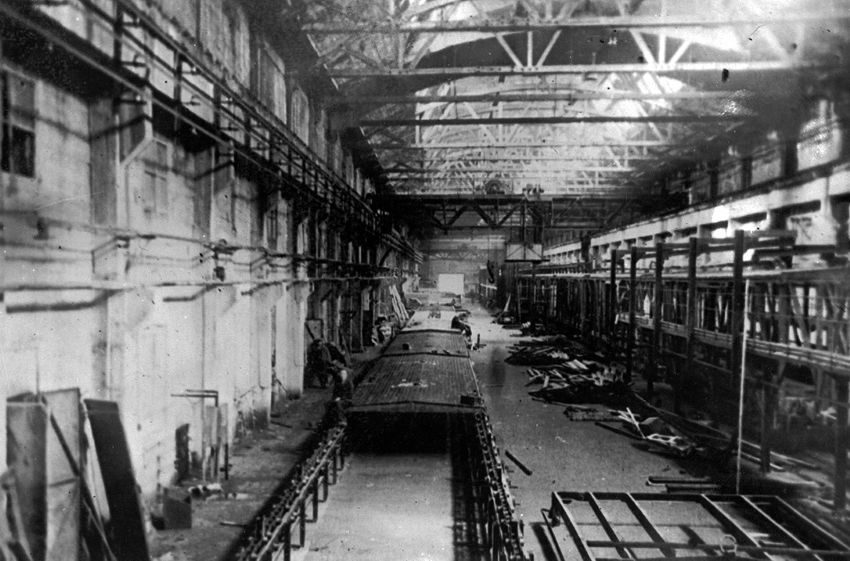
Цех крытых вагонов временно разместили в третьем пролете. Временный характер носили и изготовленные собственными силами минимально необходимые сборочно-сварочные приспособления. Прочее оборудование поставили различные советские заводы, за единственным исключением – клепальную пневматическую машину изготовили в США.
Технология также была кустарной. Сборка шла хоть и на конвейере, но с индивидуальным подбором и подгонкой узлов и деталей по месту. Фактически выпуск крытых вагонов во «временном» цехе начался в октябре 1938 года. Всего до конца года было собрано 96 крытых вагонов (вместе с построенными в экспериментальном цехе), но один из них НКПС забраковала, и он был передан для использования в промышленности.
К весне 1939 года основные технологические вопросы сборки и сварки крытого вагона считались решенными. Имелся монтажный план, рабочие чертежи приспособлений, весь технологический процесс был проверен и оформлен в установленной документации. Более того, был разработан проект перевода крытого вагона на контактную сварку – точечную и стыковую.
В течение нескольких лет выпуск крытых вагонов был незначительным и составлял в 1939-1940 годах соответственно 267 и 864 единицы. В первой половине 1941 года удалось собрать еще 628 штук.
В апреле 1941 года внедрена автоматическая сварка под слоем флюса каркаса вагонов «по методу и при участии Института электросварки Украинской Академии наук».
Технологический отдел
В марте 1939 года в результате общей реформы управления Уралвагонзавода технический отдел был расформирован. Технологические службы влились во вновь учрежденный технологический отдел. Вместе с отделом инструментального хозяйства формально был в ведении непосредственно главного инженера, но на практике они подчинялись его заместителю по подготовке производства Ивану Окуневу.
В дальнейшем права и размеры технологического отдела были расширены. С 1 сентября 1939 года в его состав вошли техбюро подготовки производства цехов: гондол, платформ, крытых вагонов, заготовительного, прессового, кузнечного, полускатно-тележечного, пружинного, осепоковочного, электродного и деревообделочного со всем наличным штатом. С этого времени на технологический отдел возлагались не только разработка, но и текущий контроль за выполнением технологического процесса на местах. Делалось это, кстати, по образцу Московского Автомобильного завода имени И.В. Сталина.
В 1940 году был сдан в эксплуатацию специально построенный малярно-сдаточный цех с двумя нитками конвейера, ритм которых был 52 минуты. Цех работал по непрерывному графику в три смены.
Подготовила Алла Пислегина,
главный научный руководитель Выставочного комплекса Уралвагонзавода
Фото: УВЗ. Конвейер сборки крыши крытых вагонов. 1930-е гг. Фото из архива музея истории УВЗ